Column
空気圧縮機の設計で押さえる要点|方式選定からシステム効率まで
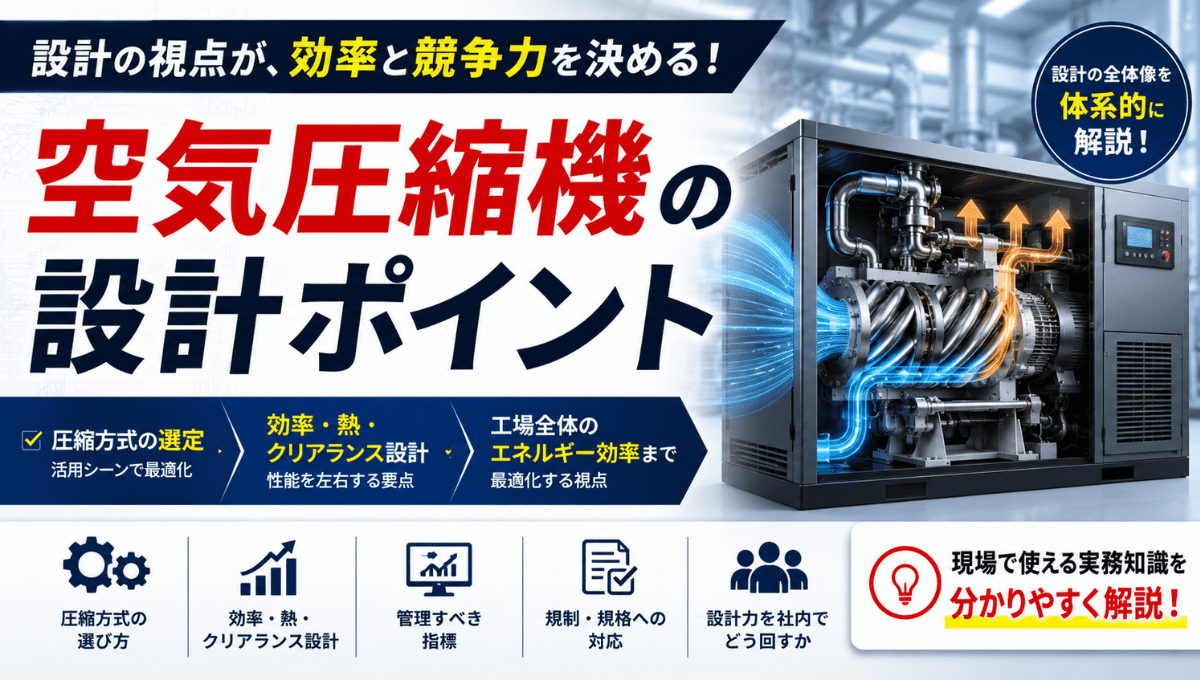
空気圧縮機の設計では、圧縮機単体の効率を上げても、それだけでは競争力になりにくくなっています。実際の評価軸は、部分負荷やパッケージ全体、さらに工場のエネルギー効率まで広がっているためです。本記事では、圧縮方式の選び方から効率・熱・クリアランスの設計、管理すべき指標、規制対応、そして高度な設計を社内でどう回すかまでを整理します。
目次
1. 空気圧縮機の設計が「システム設計」へ変わった背景
はじめに、なぜ設計の考え方が変わってきたのかを整理します。評価の軸がどこへ移ったか、日本市場がどう動いているかを押さえると、後半の設計判断がつながりやすくなります。
単体効率から「パッケージ・部分負荷・システム効率」へ
空気圧縮機の設計評価は、圧縮機単体の効率から、パッケージと部分負荷を含めた効率へ移っています。定格の一点だけを最適化しても、実際の工場では負荷が時間帯で変動し、その領域での効率が電気代を左右するからです。
たとえば米国DOEの試験では、可変速機を100%・70%・40%の流量点で評価し、それぞれ0.25・0.50・0.25の重みで部分負荷効率を算出します。定格一点の性能設計では、実稼働のコストを説明できません。モータや補機の損失まで含めたパッケージ単位で比較する考え方が、設計の前提になっています。
日本市場は「台数減・付加価値増」へ動いている
日本国内では、台数の拡大よりも、高効率化や高機能化による付加価値で伸びる市場に変わりつつあります。人口や設備数だけを見れば、大量の台数増は期待しにくい状況です。
日本産業機械工業会の参加企業統計では、汎用圧縮機の出荷台数は2018年の92,014台から2024年の69,742台へ減少しています。一方で、民間の市場調査では金額ベースの成長が予測されています。これは、数量より単価・付加価値が伸びる市場と考えると理解しやすい変化です。
この統計は参加企業ベースであり、日本市場全体の販売台数そのものを示すものではない点には注意が必要です。それでも、高効率VSD、オイルフリー、大型機、IoT、熱回収へ製品が移っている流れとは整合します。
2. 圧縮方式の選び方と設計上のトレードオフ
この章では、圧縮方式ごとの設計特徴と、選定を分ける判断軸を整理します。方式は単独で優劣が決まるのではなく、用途と負荷条件によって向き不向きが変わります。
まず、代表的な方式の特徴を一覧で確認します。
| 方式 | 設計上の特徴 | 適する領域 | 主な課題 |
|---|---|---|---|
| 往復式 | ピストンで間欠圧縮。単純で高圧化しやすい | 小容量・断続運転・低初期費 | 脈動、騒音、弁・リング摩耗 |
| ツインスクリュー | 雄雌ロータで連続圧縮。油冷/ドライ双方可 | 中〜大型の工場標準機 | ロータ形状、内部漏れ、熱変形 |
| シングルスクリュー | スクリューとゲートロータで圧縮 | 低振動・オイルフリー等 | 高精度加工と独自部品体系 |
| スクロール | 固定・旋回スクロールで圧縮。オイルフリー化しやすい | 小〜中容量・低騒音要求 | 大容量化、端部シール・摩耗 |
| 遠心式 | 羽根車で速度エネルギーを付与し圧力変換 | 大容量連続負荷 | サージ、高速軸受、部分負荷効率 |
小型オイルフリーは往復式・スクロール、中容量以上はスクリュー、大容量ベースロードは遠心という棲み分けが基本です。自社製品がどの容量帯を狙うかで、まず候補方式が絞られます。
用途の「空気品質要求」が方式を決める
方式選定では、圧縮空気にどこまでの清浄度を求めるかが、最初の分岐点になります。圧縮室由来の油分混入が許されない用途では、初期費用が高くてもオイルフリー機が選ばれるためです。
具体的には、食品・飲料、医薬、電子・半導体などでは油分混入が製品ロスや設備停止のリスクに直結します。一般機械・金属加工・自動車では油冷式スクリューが主力になりやすい一方、清浄度要求が高い用途ではオイルフリーが前提になります。空気品質はISO 8573-1が粒子・水・油のクラスを定義しており、方式を決める前に要求クラスを定義しておくことが重要です。
負荷変動でVSDか固定速かが変わる
需要が変動する工場ではVSD(可変速)の価値が大きくなりますが、インバータ機が常に省エネとは限りません。判断は、年間平均ではなく時間別の負荷ヒストグラムで行う必要があります。
固定速機はアンロード運転でも消費電力が吐出量に比例して下がりにくいため、変動が大きい設備では回転速度を需要に合わせるVSDが有利です。逆に、一定の高負荷で連続運転する設備では、固定速機を最適点付近で運転した方が有利な場合があります。VSD自身の損失やモータ最適化を含めて考えるためです。
3. 効率設計の焦点|どこの損失を削るか
この章では、効率を左右する設計要素を整理します。従来のモータ効率だけでなく、空気端の損失を一体で削減する視点が求められています。
ロータ形状が性能を決める中心パラメータ
スクリュー機では、ロータのプロファイルが効率を決める最大の設計要素です。数%の幾何形状改善でも、年間数千時間運転される設備では大きな電力量差になるためです。
2025年に公表されたCFD設計最適化では、スクリューロータの深さを最適化することで、比動力を4.30%低減、体積効率を2.73%向上させた結果が報告されています。ロータ形状は依然として各社のコア技術であり、CADのパラメトリック化と解析を組み合わせた最適化が、製品競争力に直結します。
漏れ・圧損・軸受損失を一体で削減する
効率設計では、空気端で発生する複数の損失をまとめて評価することが欠かせません。一つの損失だけを下げても、他の損失が残れば実効率は上がらないからです。空気端で主に対象となる損失は次のとおりです。
- ロータ間・ロータとケーシング間の内部漏れ
- 吸込・吐出ポートの圧力損失
- 過圧縮・不足圧縮による損失
- 軸受・ギヤ損失、油撹拌損失
これらに加え、モータ・インバータ・ファン・油ポンプ・クーラまで含めて評価しなければ、実際のパッケージ効率は把握できません。損失は個別ではなく、パッケージ全体で足し合わせて設計するという前提が必要です。
| 部位 | 主な要求 | 見落としやすい点 |
|---|---|---|
| 構造フレーム | 疲労強度、溶接性、曲げ加工性 | 溶接熱影響部や切欠き形状が寿命を支配する |
| 土壌接触部 | 硬さ、耐摩耗性 | 摩耗後も性能を維持できるか |
| 肥料・農薬周辺 | 耐食性、シール性 | 薬液や水の滞留、排水構造 |
| 樹脂カバー | 耐候性、耐熱性 | 長期の紫外線、洗浄剤、燃料・油への暴露 |
このように、材料は強度・重量・原価・調達性を含めて部位ごとに最適化します。どの特性が寿命を支配するかを部位単位で見極めることが、材料選定の勘所です。、現時点の成果より、難易度の高い課題に挑み、習得した力を実務へ適用できているかを見るほうが実態に合います。成長の軸を持つことで、育成の方向づけと評価を連動させやすくなります。
4. 熱とクリアランスの設計|故障の根を断つ
この章では、信頼性を左右する熱とクリアランスの設計を整理します。多くの故障モードの根には、温度とクリアランスの管理があります。
運転温度基準でクリアランスを設計する
クリアランス設計は、冷間のCAD寸法ではなく、運転温度での形状を基準にすべきです。隙間を広げれば内部漏れで効率が落ち、狭めれば熱膨張や異物で接触・焼付きのリスクが上がるためです。
特にオイルフリースクリューは高温化しやすく、単段で吐出部が300℃超、二段でも200℃超になり得ます。日立の技術資料では、熱膨張を見込んだ三次元ロータ形状補正が紹介されています。運転状態で数十μm級の適切な非接触隙間を再現することが、この設計の最も難しい部分です。
オイルフリーは耐熱・耐食表面が設計課題になる
オイルフリー機では、油によるシール・冷却が使えないため、材料と表面処理が設計の要になります。ドライスクリュー、スクロール、水潤滑スクリューなど複数の方式があり、それぞれ課題が異なります。
ドライ式では、300℃超でも使用できる固体潤滑系コーティングや、多層皮膜による耐食・耐摩耗性の確保が論点です。水潤滑は油分リスクを抑えつつシール・冷却効果を利用できる一方、水質、腐食、微生物管理、排水といった新たな設計課題が生じます。用途とライフサイクルに応じて、方式ごとのトレードオフを見極める必要があります。
FMEAは異常条件まで含めて検討する
熱設計の検証では、定格状態だけでなく、想定される異常条件までFMEAに含めることが重要です。実際の故障は、定格から外れた運転で起きやすいためです。検討に含めたい条件は次のとおりです。
- 冷間始動、夏季の最高周囲温度
- 吸込フィルタの目詰まり、クーラの汚損
- 最低回転数、急速なロード/アンロード
- 緊急停止後の熱ソーク(温度上昇)
これらの条件でクリアランスや温度がどう変化するかを確認しておくと、ロータ接触や軸受損傷といった故障モードを設計段階で抑えやすくなります。
5. CAE・IoTを設計にどう組み込むか
この章では、解析とデジタル技術を設計へ取り込む方法を整理します。数%の性能改善や信頼性向上は、これらの活用度で差がつきやすい領域です。
CFD-FEM連成でホットクリアランスを検証する
高精度なクリアランス設計には、CFDと構造FEMを連成させた検証が有効です。回転する複雑なヘリカルロータ間では流体領域が時々刻々変形し、圧力分布もロータ表面で一様ではないためです。
具体的には、変形メッシュを用いた流体解析でロータ・ケーシングの温度場と圧力を求め、それを構造FEMへ受け渡します。熱変形・ガス荷重・軸受拘束を連成して、運転時のホットクリアランスを設計する流れです。ただし、この解析は専門性が高く、回せる担い手が社内で限られやすい領域でもあります。
IoTを「監視」から「制御・予知保全」へ広げる
デジタル化では、収集したデータを監視だけで終わらせず、制御や保全につなげることが次の焦点になります。センサで取得した運転データは、効率改善と停止リスク低減の両方に使えるためです。
たとえば、末端圧力を予測して吐出圧力を最適化する制御や、圧縮空気の漏れ検出、残寿命予測などが実装されつつあります。監視データを制御へ回すことで、システム全体のエネルギー低減と、突発停止の予防につなげられます。
6. 設計レビューで管理すべき指標と規制・補助制度
この章では、設計レビューで管理すべき指標と、日本で確認すべき制度を整理します。指標を「吐出量」と「モータkW」だけに絞ると、実稼働の競争力を見落としやすくなります。
最低限、設計KPIに置きたい指標を整理します。
| 設計KPI | 理由 |
|---|---|
| パッケージ比動力 | 補機・モータ損失も含めて比較できる |
| 部分負荷効率(40/70/100%) | VSD機の実稼働TCOを決める |
| 最低安定吐出圧力 | 高すぎる圧力設定による電力浪費を防ぐ |
| 油・水・粒子の品質 | ISO 8573-1に基づく用途適合性 |
| 最大/最小ホットクリアランス | 漏れとロータ接触の両リスクを管理 |
| 騒音・振動レベル | 作業環境と日本の設置規制に影響 |
| 熱回収可能量・温度 | 工場全体の一次エネルギー改善 |
これらを揃えておくと、同じ条件での比較ができ、過剰仕様や圧力の設定ミスによる電力浪費を避けやすくなります。
日本で確認すべき規制
日本では、圧力容器・騒音振動・モータ効率の各制度を、設計凍結前に確認することが実務上重要です。制度への不適合は、設置手続きや販売の段階で問題になりやすいためです。
レシーバタンクは、ゲージ圧力0.2MPa以上かつ内容積0.04m³以上などの条件で第二種圧力容器の範囲に該当し得るため、最高使用圧力・安全弁・材料・溶接・検査を含めて区分を判定します。また、7.5kW以上の空気圧縮機は原則として騒音・振動規制法の指定施設に関係します。交流電動機はトップランナー制度の対象です。これらは条件依存のため、個別事情に応じた確認が欠かせません。
熱回収は補助金・脱炭素案件の要件になりつつある
近年は、圧縮熱の回収機能が、補助金の要件として評価されるようになっています。圧縮空気は電力を仕事に変える手段として損失が大きく、熱まで含めて設計する合理性が高いためです。
2026年時点で実務上重要な省エネ・非化石転換補助金では、トップ性能設備の要件として、圧縮熱を回収し廃熱を利用できる熱回収機能を搭載したものが明示されています。今後の日本向け高効率機では、熱回収を後付けオプションにするだけでなく、温水出口・熱量計測・熱回収制御まで標準プラットフォーム化する方が、補助金・脱炭素案件に適合しやすくなります。公募要領は改定されるため、実申請時には最新版の確認が必要です。
7. 高度な設計を社内でどう回すか|専門性の確保と属人化対策
ここまで見てきたように、空気圧縮機の設計は複数の専門領域が融合します。この章では、その高度な設計を社内でどう回すか、専門性の確保と属人化対策の観点で整理します。
流体・熱・CAEは属人化と人材不足が起きやすい
空気圧縮機の設計では、流体・熱・CAEといった高度領域ほど、担い手が特定の人に偏りやすい傾向があります。習得に時間がかかり、採用だけでは短期に埋めにくい専門性だからです。
たとえば、ロータ最適化のCFDや、CFD-FEM連成によるホットクリアランス検証は、回せる人が一人に限られている現場が少なくありません。その担当者が抜けると設計レビューが止まり、新規開発や機種更新のたびに検証工程がボトルネックになることもあります。設計思想が本人の頭の中だけにあり、標準書に残っていないケースも見られます。
社内に残す領域と外部で補う領域を切り分ける
専門性の確保では、社内で持つべき領域と、外部で補える領域を切り分けることが出発点になります。すべてを社内だけで抱える必要はなく、逆にすべてを外部へ丸投げすると知見が残らないためです。切り分けの一例を示します。
| 社内で担う | 外部で補いやすい |
|---|---|
| 製品仕様・目標性能の決定 | CFD/FEMによる解析・最適化の実行支援 |
| 最終的な設計判断と承認 | 熱・クリアランス設計の検証補助 |
| 現場での試験・評価 | 解析結果の設計反映と手順の言語化 |
重要なのは、外部人材に業務をこなしてもらうだけで終わらせないことです。解析の手順や判断基準を標準書・マニュアルとして社内に残すことで、その知見が一過性で終わらず、長期的な設計力につながります。人材育成や技術継承の考え方は、
製造業の外部人材活用の記事もあわせて参考にしてください。
8. まとめ|空気圧縮機の設計は単体効率からシステム設計へ
空気圧縮機の設計は、圧縮機単体の効率から、パッケージ・部分負荷・工場システムまでを含む設計へ移っています。評価の優先順位は、ロータ単体効率、パッケージ効率、年間部分負荷効率、工場システム効率、そして圧縮熱を含む総エネルギー効率という階層で考えると整理しやすくなります。
そのうえで、方式選定、ロータ形状、ホットクリアランス、管理指標、規制・補助制度のどこに自社の課題があるかを切り分けることが、次の一歩になります。特に流体・熱・CAEのように専門性が高く属人化しやすい領域では、社内で持つべき範囲と外部で補う範囲を整理しておくと、検討が進めやすくなります。
こうした切り分けを社内だけで進めるのが難しい場合は、外部の専門家を組み合わせる方法もあります。次のような場面は、相談の対象になりやすいものです。
- ロータ最適化やCFD-FEM連成解析を回せる人材が社内に足りない
- 新規開発や機種更新で、熱・クリアランス設計の検証がボトルネックになっている
- 設計ノウハウが特定の担当者に偏り、標準化・技術継承が進んでいない
弊社の「エンジニア紹介」サービスでは、産業機械・装置設計の実務経験を持つエンジニアが、必要な専門性を必要な範囲で提供します。要件が固まりきっていない段階からでも、設計課題の整理や解析の進め方からご相談いただけます。社内に残すべき領域と外部で補う領域の切り分けから始めたい場合も、お気軽にお問い合わせください。
Contact
この記事の内容について、詳しく相談したい方へ
貴社の状況に即した具体的なご提案が可能です。まずはお気軽にお問い合わせください。