Column
空気圧縮機の設計で押さえる要点|方式選定からシステム効率まで
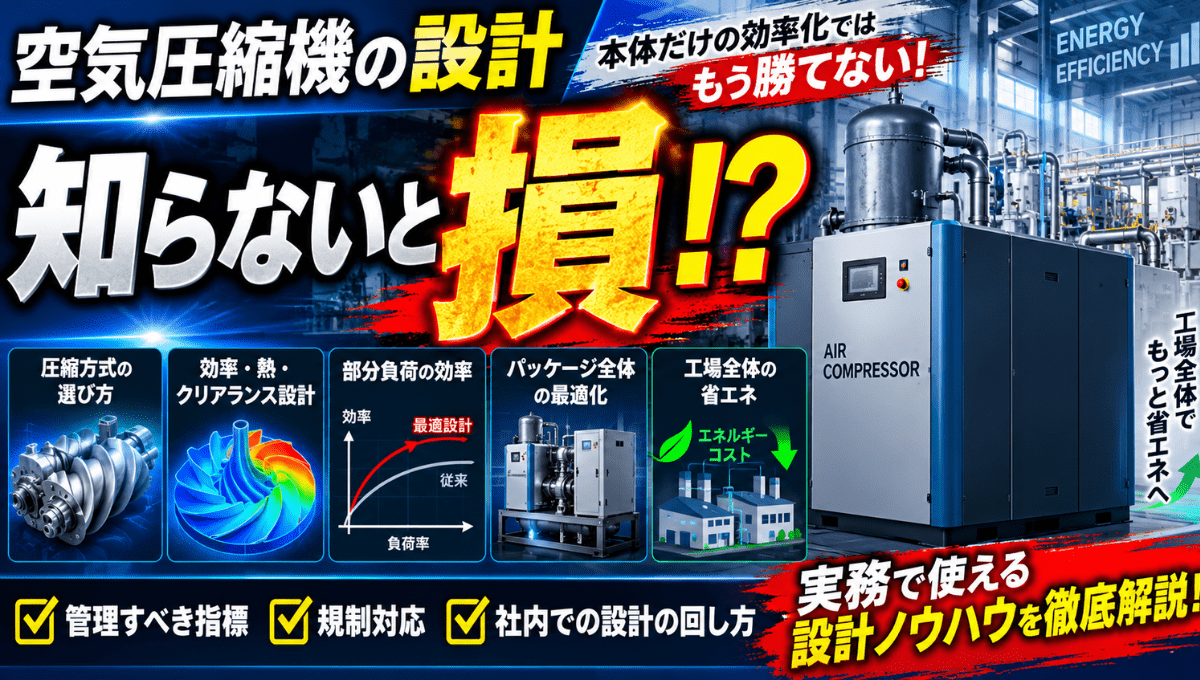
空気圧縮機の設計では、圧縮機本体だけの効率を上げるだけでは、競合会社に勝てなくなっています。省エネルギーに関する実際の課題は、定格点だけではなく部分負荷の効率や、パッケージ全体、さらには工場全体のエネルギーの効率向上まで広がっているためです。本記事では、圧縮方式の選び方から圧縮機の設計に必要な効率・熱・クリアランスの設計、管理すべき指標、規制対応、そして複雑な設計を社内でどう回すかまでを整理します。
目次
1. 空気圧縮機の設計の意識が「パッケージ全体」へ変わった背景
はじめに、なぜ設計の意識が変わってきたのかを整理します。製品評価の軸がどこへ移ったか、日本市場がどう動いているかを押さえると、後半の設計判断がつながりやすくなります。
圧縮機単体の効率から「パッケージ・部分負荷・システムを意識した効率」へ
空気圧縮機の設計評価は、圧縮機単体の効率から、パッケージ全体や部分負荷を含めた効率へ移っています。定格の一点だけを最適化しても、実際の工場では負荷が時間帯で変動し、その領域での効率が電気代を左右するからです。
たとえば米国DOEの試験では、可変速機を100%・70%・40%の流量点で評価し、それぞれ0.25・0.50・0.25の重みで部分負荷効率を算出します。定格一点の性能を最適化するだけでは、実稼働時のコストをそれほど下げることができません。顧客の負荷変動にも対応できる空気槽の最適化やインバータの設置による回転数制御をする考え方が、圧縮機の製品開発において必要な検討事項になっています。
日本市場は「適時適圧・付加価値増」へ動いている
圧縮機は単体で比較した場合、出力が大きいほうが1㎥あたりの出力を抑えられる傾向にありますが、大出力の圧縮機を1台配置して、空気槽や配管で各所の圧力使用ポイントに圧縮空気供給する方法は空気漏れや配管圧損による効率低下の懸念があります。対して、各圧力を使用する設備毎に比較的小容量の圧縮機を配置し必要な時だけ運転する方法が注目されています。
また、生産ラインにおいて必要な圧縮機の異常停止を予測するためのIoT機能という付加価値を追加した圧縮機が増えてきています。タッチパネルを搭載して利用者の利便性を向上したり、廃熱回収機をセットで供給し、圧縮空気とともに排出される熱を温水利用できるようにするなど、空気圧縮機の開発は単に空気量の効率を上げるだけに留まりません。
2. 圧縮方式の選び方と設計上のトレードオフ
この章では、圧縮方式ごとの設計特徴と、選定を分ける判断軸を整理します。方式は単独で優劣が決まるのではなく、用途と負荷条件によって向き不向きが変わります。
まず、代表的な方式の特徴を一覧で確認します。
| 方式 | 設計上の特徴 | 適する領域 | 主な課題 |
|---|---|---|---|
| 往復式 | ピストンで間欠圧縮。単純で高圧化しやすい | 小容量・断続運転・低初期費 | 脈動、騒音、弁・リング摩耗 |
| ツインスクリュー | 雄雌ロータで連続的な容積変化。オイル噴射で冷却・シール性向上 | 中・大容量、一般工場向け(主力) | ロータ加工精度、クリアランス管理 |
| スクロール | 渦巻き状のラップを偏心旋回させて連続圧縮。静粛性が高い | 小型(ラボ・歯科・小型FA) | 大容量化が困難、先端シール摩耗 |
| 遠心式(ターボ) | インペラでガスを高速回転させ、速度エネルギーを圧力に変換 | 大容量・ベースロード連続運転(プラント) | サージング現象、部分負荷効率低下 |
小型は往復式・スクロール、中容量以上はスクリュー、大容量ベースロードは遠心という棲み分けが基本です。自社製品がどの容量帯を狙うかで、まず候補方式が絞られます。
用途の「空気品質要求」が方式を決める
圧縮空気の品質は、食品・医薬・半導体などではオイルフリーが必須です。一方で、一般機械加工などでは価格と効率の面からオイリング(給油式)が選ばれます。
オイルフリースクリューでは、潤滑油を圧縮室に入れず、同期ギアでロータ間の接触を防ぎます。そのため、クリアランスの熱変形許容値が給油式よりシビアになり、加工や材質の設計難易度が上がります。
負荷変動でVSD(可変速)か固定速かが変わる
工場の空気需要は常に一定ではありません。負荷変動が大きい現場では、インバータ制御(VSD)による回転数調整が圧倒的に有利です。
一方で、負荷が常に一定のベースロード用途では、固定速の大型機や遠心式の方が効率的である場合が多く、トータルコストで見極める必要があります。
3. 効率設計の焦点|どこの損失を削るか
圧縮機のエネルギー効率を高めるためには、圧縮機の損失をどこまで削れるかが勝負になります。この章では、効率を左右する設計要素を整理します。
ロータ形状は性能決定の中心となるパラメータ
ツインスクリュー圧縮機の場合、雄・雌ロータの歯形形状(プロファイル)が効率を大きく左右します。ブローホールなどの漏れ面積を小さくしつつ、体積効率を高める形状を設計するためには、スクリュー歯形特有のトルクやかみ合い、ロータ間隙間を計算できる高度なツールが必要になります。
漏れ・圧損・軸受損失を一体で削減する
損失の主な要因は、漏れ・圧力損失・機械損失の3つです。それぞれ発生する場所が異なります。
- 漏れ:ロータ間やケーシングとの隙間から生じる
- 圧力損失:吸排気バルブや配管・セパレータで生じる
- 機械損失:軸受やギアで生じる
これらを個別に改善するだけでなく、パッケージ全体での熱バランスや流体解析を踏まえた一体的な最適化が求められます。
4. 熱とクリアランスの設計
空気圧縮機は断熱圧縮の原理上、内部が高温になります。熱対策とクリアランス設計の失敗は、そのまま焼き付きやロックなどによる故障に直結します。
運転温度基準でクリアランスを設計する
冷間時(停止時)の隙間だけで設計すると、運転中の熱膨張によってロータとケーシングが接触し、焼き付きを起こします。熱・構造連成解析を行い、ホット状態での最小クリアランスを担保する設計が必要です。
オイルフリー機は油冷式よりも耐熱・耐食設計が難しい
オイルフリー機では潤滑油の冷却・シール効果が期待できないため、定格0.7MPaの場合、300℃近くまで圧縮機内部の温度が高くなります。これにより油冷式よりもロータが熱膨張し、かつ潤滑油が使用できません。
雄ロータによって駆動する油冷式とは違い、オイルフリー機は雄雌の軸端に設けたタイミングギヤで同期運転を行います。そのため、オイルフリー機のロータ間ギャップは油冷式よりも広くなります。漏れ量低減を補うために、約20,000min⁻¹という高回転でロータを回転させます。高回転で回すことで、遠心力を考慮した軸受寿命の検討や、軸振動およびバランスウェイト量決定の検討が必要になります。また、ロータやケーシングのコーティング(耐熱・耐食・耐摩耗)選定も設計の重要課題になります。
FMEAは異常条件まで含めて検討する
設計段階でのFMEA(故障モード影響解析)では、定常運転だけでなく、冷却水停止・潤滑不良・急激な負荷変動といった異常条件を想定し、安全側の制御や構造になっているかを確認します。
5. CAE・IoTを設計にどう組み込むか
近年の空気圧縮機開発において、CAE(コンピュータ支援解析)やIoTの活用は不可欠です。この章では、その組み込み方を整理します。
CFD-FEM連成で熱膨張時のクリアランスを検証する
流体解析(CFD)で圧力・温度分布を求め、その熱荷重や流体荷重を構造解析(FEM)に入力する「CFD-FEM連成解析」により、実機試作の前に熱膨張時のクリアランスを高い精度で検証します。
IoTを「監視」から「制御・予知保全」へ広げる
遠隔監視による稼働データの収集だけでなく、振動・温度・電流値の変化から異常を予兆検知し、故障前にメンテナンスを促す仕組みを製品設計に組み込むことが標準化しつつあります。
6. 設計レビューで管理すべき指標と規制・補助制度
製品を市場に出すにあたり、法規制や各種指標への適合が欠かせません。この章では、日本で確認すべき制度を整理します。
日本で確認すべき規制
高圧ガス保安法、労働安全衛生法(圧力容器要件)、省エネ法(トップランナー制度)など、国や地域に応じた安全・環境規制への適合を、設計初期から織り込む必要があります。
熱回収は補助金・脱炭素案件の要件になりつつある
圧縮熱の多くは大気中に捨てられていますが、これを温水や暖房用に回収する「熱回収システム」の需要が増えています。脱炭素投資や省エネ補助金の要件を満たすうえでも、熱回収ポートを標準装備した設計が優位を持っています。
7. 高度な設計を社内でどう回すか|専門性の確保と属人化対策
ここまで見てきたように、空気圧縮機の設計には流体・熱・構造・制御といった多岐にわたる高度な専門知識が必要です。この章では、その設計を社内でどう回すかを整理します。
ロータプロファイルの設計やCAEは属人化と人材不足が起きやすい
ロータプロファイルの設計やCAEは、熟練エンジニアの経験則に依存しやすく、ノウハウが属人化しやすい領域です。また、専門人材の採用難も多くの製造業が抱える課題です。
社内に残す領域と外部で補う領域を切り分ける
すべての先端技術を自社だけで抱え込もうとすると開発が滞ります。社内で持つべき領域と、外部で補える領域を切り分けることが出発点になります。切り分けの一例を示します。
| 社内で担う | 外部で補いやすい |
|---|---|
| 開発コンセプトの検討 | 市場調査・技術動向調査 |
| 社内判断基準の策定 | 強度計算・CAE解析の外注 |
| 最終的な設計判断と承認 | 3Dモデル・図面作成 |
| 現場での試験・評価 | 開発マネジメント・リードタイム短縮支援 |
外部のパートナーを上手に活用することで、開発スピードと品質を両立させる体制をつくれます。ただし、業務をこなしてもらうだけで終わらせず、解析の手順や判断基準を標準書として社内に残すことで、その知見が一過性で終わらず長期的な設計力につながります。
8. まとめ|空気圧縮機の設計は単体効率からシステム設計へ
空気圧縮機の設計は、圧縮機本体単体の機械効率を競う時代から、部分負荷効率・パッケージ最適化・工場全体のシステム効率・IoT・熱回収までを包括した「システム設計」へと進化しています。方式選定のトレードオフを正しく理解し、CAEを活用した熱・クリアランス設計や、外部リソースも含めた開発体制の構築が、これからの製品競争力を左右します。
そのうえで、方式選定、ロータ形状、ホットクリアランス、管理指標、規制・補助制度のどこに自社の課題があるかを切り分けることが、次の一歩になります。特に流体・熱・CAEのように専門性が高く属人化しやすい領域では、社内で持つべき範囲と外部で補う範囲を整理しておくと、検討が進めやすくなります。
こうした切り分けを社内だけで進めるのが難しい場合は、外部の専門家を組み合わせる方法もあります。次のような場面は、相談の対象になりやすいものです。
- ロータプロファイル設計やCFD-FEM連成解析を回せる人材が社内に足りない
- 新規開発や機種更新で、熱・クリアランス設計の検証がボトルネックになっている
- 設計ノウハウが特定の担当者に偏り、標準化・技術継承が進んでいない
弊社のエンジニア紹介サービスでは、産業機械・装置設計の実務経験を持つエンジニアが、必要な専門性を必要な範囲で提供します。要件が固まりきっていない段階からでも、設計課題の整理や解析の進め方からご相談いただけます。社内に残すべき領域と外部で補う領域の切り分けから始めたい場合も、お気軽にお問い合わせください。
あわせて読みたい関連記事
設計ノウハウの属人化や技術継承、外部人材の活用については、以下の記事もご参照ください。
Contact
この記事の内容について、詳しく相談したい方へ
貴社の状況に即した具体的なご提案が可能です。まずはお気軽にお問い合わせください。